滚丝机生产制造企业的产品与服务配置通用标准——基于通用设备制造视角
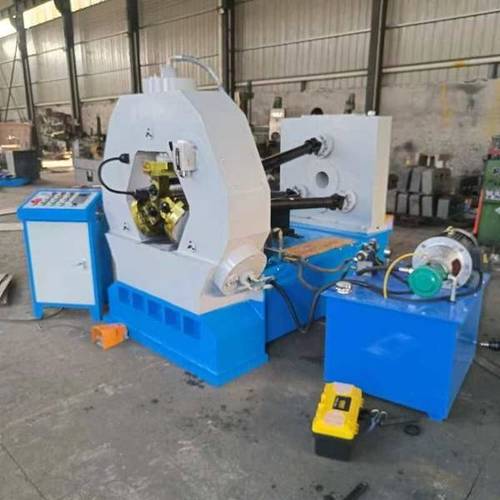
在通用设备制造领域,滚丝机作为金属塑性成形的重要装备,其生产制造企业的产品与服务配置需遵循一系列行业通用标准,以确保产品质量、互换性、安全性和服务规范性。这些标准涵盖产品设计、制造工艺、安全防护、精度检验、配套服务等多个维度。
一、产品设计与制造标准
- 主机结构标准:滚丝机通常采用卧式或立式布局,床身采用高强度铸铁或钢结构,需符合刚度与减振要求。主轴系统应满足径向和轴向承载能力,滚丝轮轴间距调整机构需具备手动/自动微调功能,调整精度不低于0.01mm。
- 传动系统标准:主传动电机功率应与最大滚压力匹配,一般采用齿轮减速或蜗轮蜗杆传动,噪声限值应符合《锻压机械噪声限值》标准。液压系统压力等级通常为6.3~16MPa,需配置过滤精度不低于10μm的滤油器。
- 滚丝轮配置标准:企业应提供符合国标或行业标准的滚丝轮系列,包括普通滚丝轮、螺旋滚丝轮、多头滚丝轮等,材质一般为Cr12MoV或高速钢,热处理硬度HRC58~62。滚丝轮安装接口(如键槽、锥孔)应实现互换性。
- 电气控制标准:控制系统宜采用PLC加人机界面,具备手动/自动切换、参数存储、故障诊断功能。电气安全应符合GB 5226.1《机械电气安全》要求,防护等级不低于IP54。
二、安全与环保标准
- 安全防护:滚丝机应配备全封闭或半封闭防护罩,防止切屑飞溅和肢体接触。急停按钮、双手操作按钮、光幕保护(可选)等安全装置应符合GB 27607《机械安全 锻压机械》的规定。
- 噪声与粉尘控制:空载噪声应≤85dB(A),工作噪声应≤90dB(A);切削液循环系统需配备油雾收集装置,粉尘排放浓度符合环保要求。
- 润滑与冷却:集中润滑系统或手动润滑点应标识清晰,切削液箱容积应满足连续工作4小时以上,并具备液位和温度监控。
三、精度与检验标准
- 几何精度:按JB/T 文标(如JB/T 9957.1《滚丝机 精度》)执行,包括主轴径向跳动≤0.02mm、滚丝轮轴平行度≤0.03mm/100mm、两轴中心线对床身导轨平行度≤0.04mm/100mm等。
- 工作精度:加工螺纹的精度应达到GB/T 197中6g/6H级,表面粗糙度Ra≤3.2μm。每台设备出厂前需进行样件试切并记录检验数据。
- 检验文件:企业应随箱提供产品合格证、精度检验单、使用说明书、电气原理图、易损件清单及装箱单。
四、服务配置标准
- 售前服务:提供工艺选型支持,包括根据工件材料、螺纹规格、生产效率推荐机型及滚丝轮参数;提供设备布局图和电源、气源、地基要求。
- 售后安装调试:企业应提供上门安装、水平调整、参数设置和试运行服务。安装调试周期一般不超过3个工作日,并填写服务确认单。
- 培训服务:对操作人员和维护人员提供免费培训,内容涵盖安全操作、编程调机、日常保养及常见故障排除,培训时长不少于8学时并考核。
- 保修与备件:整机保修期通常为12个月(易损件除外),保修期内非人为损坏免费维修。企业须建立备件库,常用备件(滚丝轮轴、密封圈、电气元件等)供应响应时间不超过48小时。
- 技术支持与回访:提供终身有偿维修和技术咨询,每年至少回访一次,记录设备运行状态并协助优化加工工艺。
五、文档与合规标准
- 技术文件要求:使用说明书应包含产品型号、主要技术参数(最大滚压力、滚丝轮直径范围、主轴转速、电机功率等)、润滑图表、故障代码表和安全警示标识。
- 认证与合规:滚丝机作为通用设备,应通过CE认证(出口欧盟时)或符合国内机械安全强制性标准。企业宜建立ISO 9001质量管理体系,关键外购件(电机、轴承、液压阀)须有合格证明。
综上,滚丝机生产制造企业的产品与服务配置通用标准以“主机性能可靠、安全环保达标、精度检验可溯、服务响应及时”为核心,覆盖从设计制造到售后维护的全生命周期,为通用设备制造行业的规范化发展提供参考。
如若转载,请注明出处:http://www.huxincn.com/product/39.html
更新时间:2026-10-24 07:11:35