通用设备制造的智能化跃迁 从自动化孤岛到数据驱动的协同生产
通用设备制造业是工业体系的底座,涵盖泵、阀、压缩机、减速机、机床附件、轴承等标准化程度较高、应用面广的产品。长期以来,这一行业依赖规模化生产和成本控制,设备自动化多停留在单机层面的“自动化孤岛”——数控机床、机械手、自动化装配线各自运行,数据互不相通。随着智能制造技术向纵深渗透,通用设备制造正在经历一场从“设备自动化”向“系统智能化”的跃迁。本文从生产模式、工艺优化、供应链协同三个维度,探讨这一转型的可行路径。
一、从离散自动化到产线级数据贯通
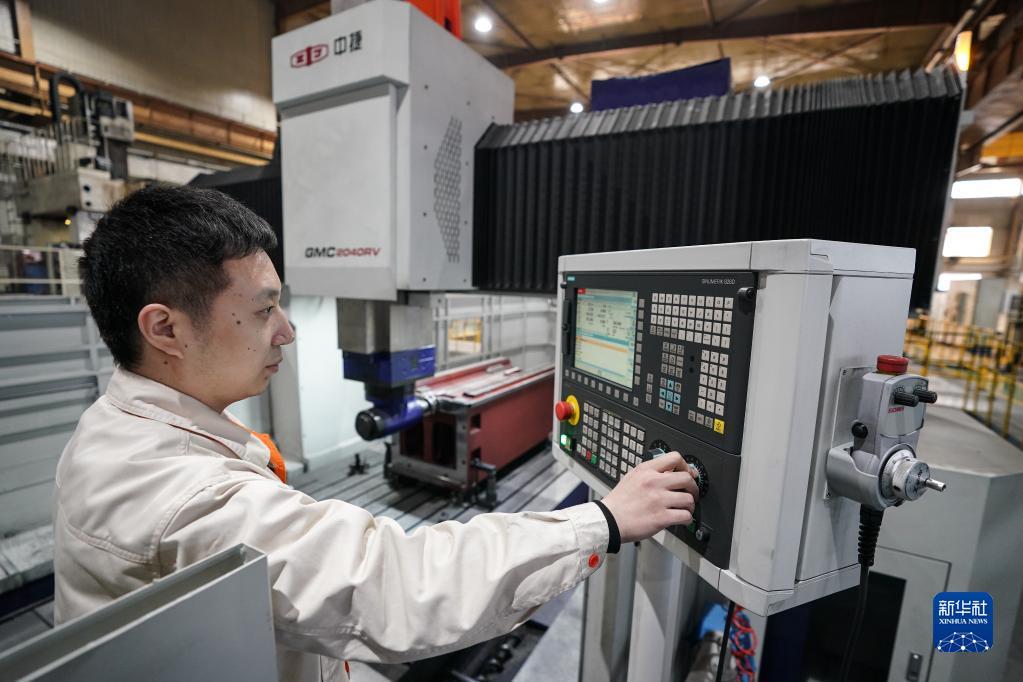
通用设备制造属于典型的多品种、变批量离散制造,同一产线需频繁切换规格。传统自动化产线换型耗时长、调试依赖经验,设备综合效率长期偏低。智能制造的突破口在于以工业物联网打通设备层数据:在关键机台加装振动、温度、电流传感器,实时采集主轴负载、刀具磨损、定位精度等参数,通过边缘网关汇聚至制造执行系统(MES)。当MES识别到订单切换,可自动下发新的工艺参数至数控系统,并联动机械手更换夹具,将换型时间压缩30%以上。这种“感知—分析—执行”的闭环,使产线从刚性自动化转向柔性自适应,尤其适合中小批量通用零部件的混线生产。
二、工艺参数优化与质量预测
通用设备零部件的质量一致性高度依赖工艺参数的稳定控制,如热处理炉温曲线、锻造打击能量、装配拧紧扭矩等。传统方式靠首件检验和事后抽检,废品损失难以避免。智能制造提供了新解法:在关键工序部署高频数据采集,结合历史质量数据训练工艺参数—质量指标预测模型。以减速机齿轮热处理为例,通过监测炉内多点温度、气氛碳势和淬火油温,模型可提前预判齿轮硬度与变形量是否落入公差带,并在线微调加热功率与淬火延时。对于装配环节,智能拧紧轴记录每颗螺栓的扭矩—转角曲线,一旦偏离标准曲线即自动报警并追溯至具体工位。这套“过程控制替代结果检验”的思路,可将批次不良率降低至百件以内,同时每件产品形成完整的数字质量档案,为售后故障分析提供依据。
三、面向订单的供应链协同与柔性排产
通用设备制造上游涉及铸件、锻件、型材、标准件等数千种物料,下游面对众多分销商与终端客户,需求波动大。智能制造延展至计划层,便形成订单驱动的供应链协同:高级计划排程系统综合设备产能、模具寿命、物料齐套率和交货优先级,生成可执行的周计划与日排程;当客户临时改单或紧急插单,系统在分钟级完成重排并自动通知供应商调整送货节拍。仓储环节通过AGV与条码/RFID联动,实现原料库、线边库、成品库的实时库存可视,将缺料停线次数降低50%以上。更进一步,借助数字孪生对产线和物流进行仿真,可在新订单接入前评估交付风险,提前识别瓶颈工序并调配资源,使订单准时交付率提升至95%以上。
值得强调的是,通用设备制造的智能化并不追求“无人黑灯工厂”的激进形态,而是注重人机协同与渐进式改造。大量中小企业可先行在质检环节引入机器视觉辅助人工判别,在关键机台加装数据采集盒实现透明化监控,再逐步向工艺优化和排产协同延伸。核心是让数据在设备、工艺、计划之间流动起来,把离散的自动化单元编织为可感知、可分析、可优化的智能生产网络。对于占据制造业面广量大的通用设备领域,这既是降本增效的现实选择,也是应对多品种小批量市场趋势的必然出路。
如若转载,请注明出处:http://www.huxincn.com/product/28.html
更新时间:2026-10-24 09:45:11